La visión artificial en la industria usa cámaras, iluminación controlada y algoritmos para inspeccionar piezas en línea: detecta defectos de superficie, desvíos dimensionales y ausencia de componentes a la velocidad del proceso. Sirve cuando el defecto es visible y repetible. Su límite no suele ser el algoritmo, sino la iluminación, el posicionamiento y la calidad de las imágenes de entrenamiento.
Esa última frase explica la mayor parte de los proyectos que no llegan a producción. La conversación empieza por el modelo y termina en una discusión sobre reflejos, sombras y piezas que llegan giradas. La parte difícil de una inspección automática rara vez es decidir: es ver siempre lo mismo.
Qué es la visión artificial en la industria
Es un sistema que captura imágenes de un producto o proceso y las analiza para tomar una decisión automática: aceptar, rechazar, clasificar o medir. Reemplaza o complementa la inspección que hoy hace una persona mirando.
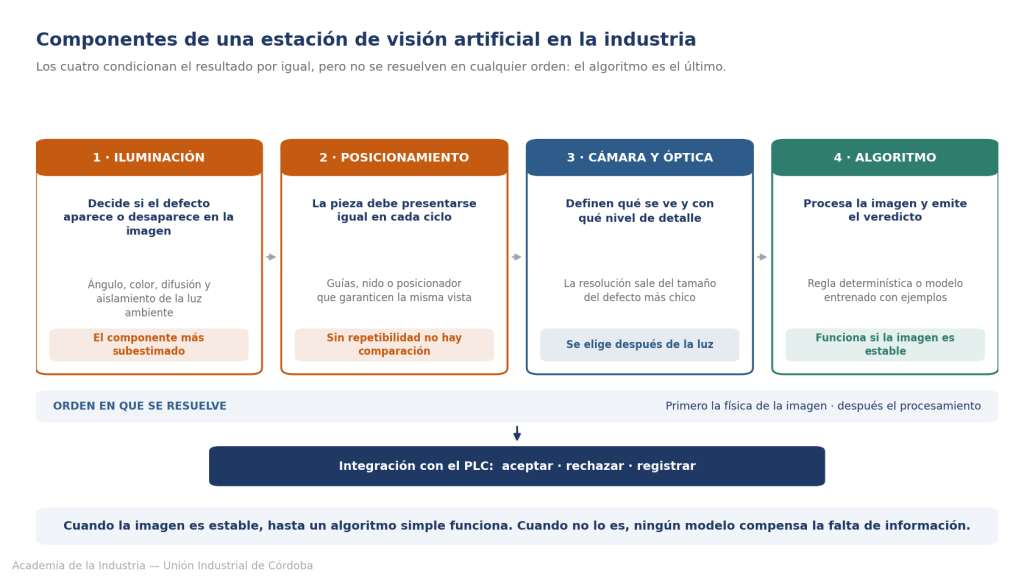
El sistema tiene cuatro componentes y los cuatro condicionan el resultado por igual:
- Cámara y óptica: definen qué se ve, con qué detalle y a qué distancia. La resolución necesaria sale del tamaño del defecto más chico que hay que detectar.
- Iluminación: determina si el defecto aparece o desaparece en la imagen. Es el componente más subestimado y el que más proyectos frena.
- Posicionamiento: la pieza tiene que presentarse de forma repetible, o el sistema compara imágenes que no son comparables.
- Algoritmo: procesa la imagen y emite el veredicto. Puede ser una regla determinística o un modelo entrenado con ejemplos.
Por qué la iluminación decide más que el modelo
Un defecto superficial puede ser invisible con luz frontal y evidente con luz rasante. Una pieza metálica brillante genera reflejos que el sistema interpreta como marcas. Si la iluminación de planta cambia entre el turno de día y el de noche, el mismo producto produce imágenes distintas.
Resolver eso es trabajo de ingeniería óptica, no de ciencia de datos: ángulo, color, difusión y aislamiento de la luz ambiente. Cuando la imagen es estable, hasta un algoritmo simple funciona. Cuando no lo es, ningún modelo compensa la falta de información.
Qué puede detectar la visión artificial en la industria y qué no
La regla general de la visión artificial en la industria es que el sistema detecta lo que es visible, repetible y distinguible del fondo. Lo que depende de criterio, de contexto o de propiedades no visibles queda fuera de su alcance.
| Tipo de verificación | Ejemplos | Dificultad típica |
| Presencia o ausencia | Componente faltante, tapa sin colocar, etiqueta ausente | Baja: es la aplicación más estable y la que conviene para empezar |
| Verificación dimensional | Diámetro, largo, distancia entre centros | Media: exige calibración y posicionamiento muy repetible |
| Defectos de superficie | Rayas, poros, rebabas, manchas, burbujas | Alta: depende casi por completo de la iluminación |
| Lectura de códigos y texto | Códigos de barras, datamatrix, lote y vencimiento | Baja a media: tecnología madura, sensible al contraste |
| Verificación de color | Tono fuera de rango, mezcla de variantes | Media: exige iluminación de espectro estable y referencia |
| Montaje correcto | Orientación de la pieza, orden de ensamble | Media a alta: muchas variantes válidas del mismo producto |
Queda fuera lo que no se ve: una soldadura interna, una propiedad mecánica, una contaminación química. También queda fuera el defecto que un inspector reconoce por experiencia pero no puede describir, porque si no se puede definir no se puede etiquetar, y sin ejemplos etiquetados no hay sistema.
Falsos positivos y falsos negativos: cuál duele más
Ningún sistema de visión artificial en la industria acierta siempre, y los dos errores posibles tienen consecuencias opuestas. Un falso positivo rechaza una pieza buena: genera scrap innecesario y desconfianza en el sistema. Un falso negativo deja pasar una pieza mala: llega al cliente.
Ajustar el sistema para que no se le escape nada aumenta los rechazos de piezas buenas. Ajustarlo para no rechazar de más deja pasar defectos. El punto de equilibrio es una decisión de negocio, no una configuración técnica.
Esa decisión depende del costo relativo de cada error en el producto concreto, y es exactamente el tipo de criterio que la nota sobre qué es el control de calidad industrial y dónde conviene medir ayuda a definir antes de automatizar nada.
Qué necesita una planta para implementar visión artificial en la industria
Los requisitos de la visión artificial en la industria son más mundanos de lo que sugiere la conversación sobre inteligencia artificial, y casi todos son previos al software.
- Un defecto definido: qué se considera no conforme, con criterio escrito y ejemplos físicos disponibles.
- Presentación repetible de la pieza: guías, nido o posicionador que garanticen la misma vista en cada ciclo.
- Iluminación controlada: fuente propia, aislada de la luz ambiente y estable entre turnos.
- Espacio físico en la línea: la estación ocupa lugar y necesita acceso para limpieza y ajuste.
- Imágenes de entrenamiento: ejemplos de piezas conformes y no conformes, etiquetados por alguien que conozca el criterio.
- Integración con el control: comunicación con el PLC para expulsar la pieza, detener o registrar el resultado.
- Un responsable del sistema: alguien que lo ajuste cuando cambie el producto, la luz o el proceso.
El dataset de entrenamiento es un problema de calidad, no de volumen
Un modelo entrenado con imágenes mal etiquetadas aprende el criterio equivocado con total consistencia. Si en el registro de referencia la misma marca aparece a veces como aceptable y a veces como rechazo, el sistema reproduce esa contradicción. Juntar más imágenes no lo corrige: lo amplifica.
Por eso el trabajo previo de definición y registro no es burocracia, es el insumo del sistema. La lógica de definiciones, dueños y calidad del dato está desarrollada en la nota sobre cómo preparar los datos antes de escalar la IA, y se aplica igual cuando el dato es una imagen.
Visión artificial e inspección humana: cómo se complementan
El planteo habitual frente a la visión artificial en la industria es de reemplazo, y casi nunca es el mejor diseño. Las dos formas de inspección son buenas en cosas distintas.
| Inspección automática | Inspección humana |
| Sostiene el mismo criterio turno tras turno | Aplica criterio ante lo que nunca vio antes |
| Opera a la velocidad de la línea sin fatiga | Pierde atención en tareas repetitivas largas |
| Mide con precisión y deja registro de cada pieza | Estima bien, registra con dificultad |
| Falla ante variantes no previstas | Se adapta a una variante nueva al instante |
| Explica poco por qué rechazó | Puede explicar y enseñar el criterio |
El diseño que mejor rinde en la mayoría de las plantas usa el sistema para la verificación sistemática del cien por ciento y reserva a la persona para analizar los rechazos, atender las excepciones y mantener el criterio actualizado. La inspección deja de ser una tarea de vigilancia y pasa a ser una de análisis.
Qué resuelve cada capa: percepción, manipulación y decisión
Tres tecnologías aparecen juntas en las presentaciones y resuelven problemas distintos. La visión artificial en la industria aporta percepción: convierte una imagen en un dato. La robótica industrial y sus aplicaciones en planta aporta manipulación: mueve, sujeta y descarta. Los agentes de IA aplicados a la industria aportan decisión y ejecución sobre flujos de información. Una celda de inspección con rechazo automático usa las tres, pero cada una se evalúa y se justifica por separado.
Cómo evaluar un caso de visión artificial en la industria antes de invertir
La evaluación se hace sobre el defecto concreto, no sobre la tecnología: no se decide comprar visión artificial en la industria, se decide resolver una inspección. Estas preguntas ordenan la decisión antes de pedir una cotización.
- ¿El defecto es visible en una imagen? Si hay que tocar la pieza o medir una propiedad interna, este no es el camino.
- ¿Está definido con precisión? Si tres inspectores no coinciden, el sistema tampoco va a coincidir consigo mismo.
- ¿Con qué frecuencia aparece? Un defecto muy raro deja pocos ejemplos para entrenar y validar.
- ¿Qué cuesta cada escape? Define cuánto se justifica invertir y hacia qué lado conviene ajustar el sistema.
- ¿El producto cambia seguido? Cada variante nueva exige reconfiguración y ejemplos adicionales.
- ¿Hay lugar y acceso en la línea? Una estación inaccesible se desajusta y nadie la corrige.
- ¿Quién va a sostenerlo? Sin responsable interno, el sistema queda congelado en la configuración del proveedor.
Prueba de concepto acotada antes de escalar. Conviene empezar con un producto, un defecto y una estación, con criterios de éxito definidos antes de arrancar: qué se considera resultado aceptable, en cuántos ciclos y medido contra qué referencia. Una prueba sin criterio previo siempre termina en una discusión sobre si funcionó.
Qué capacidades necesita el equipo
Una estación de visión artificial en la industria instalada y un equipo sin formación produce el mismo resultado que no haber invertido: el sistema queda operando una sola configuración y cada cambio de producto depende del proveedor.
- Nociones de óptica e iluminación aplicadas a la inspección automática.
- Criterio para definir y documentar qué es un defecto.
- Etiquetado consistente de imágenes de referencia.
- Lectura de falsos positivos y negativos, y ajuste del punto de operación.
- Integración básica con el PLC y con el registro de calidad.
- Mantenimiento del sistema ante cambios de producto o de proceso.
Las estadísticas de adopción de McKinsey sobre el estado de la IA, los marcos de alcance de la automatización de Gartner y los informes de contexto de la International Federation of Robotics coinciden en ubicar la preparación del proceso, y no la tecnología, como el factor que decide el resultado. El recorrido formativo completo del área está en el certificado en IA para la industria de Academia de la Industria, la propuesta formativa de la Unión Industrial de Córdoba.
Si el objetivo es que el equipo pueda evaluar, especificar y sostener una inspección automatizada sin depender del proveedor, el próximo paso es conocer el Curso IA Aplicada a la Automatización de Procesos Industriales. El resto de la oferta formativa está disponible en la tienda de Academia de la Industria.