El control de calidad industrial verifica que el producto cumpla la especificación mediante inspección y medición en entrada, proceso y producto terminado. El aseguramiento de la calidad actúa antes: define procesos, estándares y controles para que el defecto no llegue a producirse. Uno detecta y el otro previene; una planta madura necesita ambos.
La diferencia tiene consecuencias económicas concretas. Cuando el defecto se encuentra al final de la línea, ya se consumió la materia prima, el tiempo de máquina y el plazo de entrega. Esa pieza no solo se descarta: se llevó capacidad que no vuelve. Por eso la pregunta operativa no es si se controla, sino en qué momento del flujo se controla.
Qué es el control de calidad industrial
Es el conjunto de actividades de verificación que comparan una característica del producto o del proceso contra una especificación definida de antemano. Si el valor medido cae dentro de la tolerancia, la pieza se acepta; si no, se separa para retrabajo o descarte.
Esa definición contiene dos condiciones que suelen darse por supuestas y rara vez están resueltas. La primera es que exista una especificación escrita y única: sin ella, cada turno decide qué es aceptable. La segunda es que exista un método de medición acordado, con el instrumento, la frecuencia y el criterio de aceptación documentados.
Especificación y tolerancia: la base de todo
La especificación es el valor objetivo de la característica. La tolerancia es el rango dentro del cual el producto sigue cumpliendo su función. Una especificación sin tolerancia es inaplicable, porque ningún proceso real produce exactamente el valor nominal.
El error más caro en esta etapa es definir tolerancias más estrictas de lo que el uso exige. Cada reducción del rango aumenta el rechazo y el costo de medición sin agregar valor para el cliente. La tolerancia correcta sale del requerimiento funcional, no de la precisión que el instrumento permite.
Control, aseguramiento y gestión de la calidad: tres cosas distintas
El control de calidad industrial es uno de tres niveles que suelen usarse como sinónimos en la conversación cotidiana y designan trabajos distintos. Confundirlos lleva a comprar la solución equivocada: se contrata más inspección cuando el problema está en el proceso, o se certifica un sistema cuando no hay criterios de medición definidos.
| Nivel | Qué hace | Cuándo actúa | Pregunta que responde |
| Control de la calidad | Verifica y separa lo que no cumple | Durante y después de producir | ¿Esta pieza cumple la especificación? |
| Aseguramiento de la calidad | Define procesos y estándares para prevenir el defecto | Antes de producir | ¿El proceso es capaz de cumplir? |
| Gestión de la calidad | Organiza política, responsabilidades y mejora continua | De forma permanente | ¿El sistema completo mejora con el tiempo? |
El tercer nivel tiene un marco de referencia internacional: la norma ISO 9001, que organiza el trabajo alrededor del enfoque a procesos y encuadra al control de calidad industrial dentro de un sistema con responsables, registros y revisión. No reemplaza al control: lo ordena. Su ficha técnica está publicada en el catálogo oficial de normas ISO.
Una planta que solo controla vive apagando incendios. Una planta que solo asegura no se entera cuando el proceso se desvía. El control detecta el problema de hoy; el aseguramiento evita el de mañana.
Dónde conviene inspeccionar: entrada, proceso y producto terminado
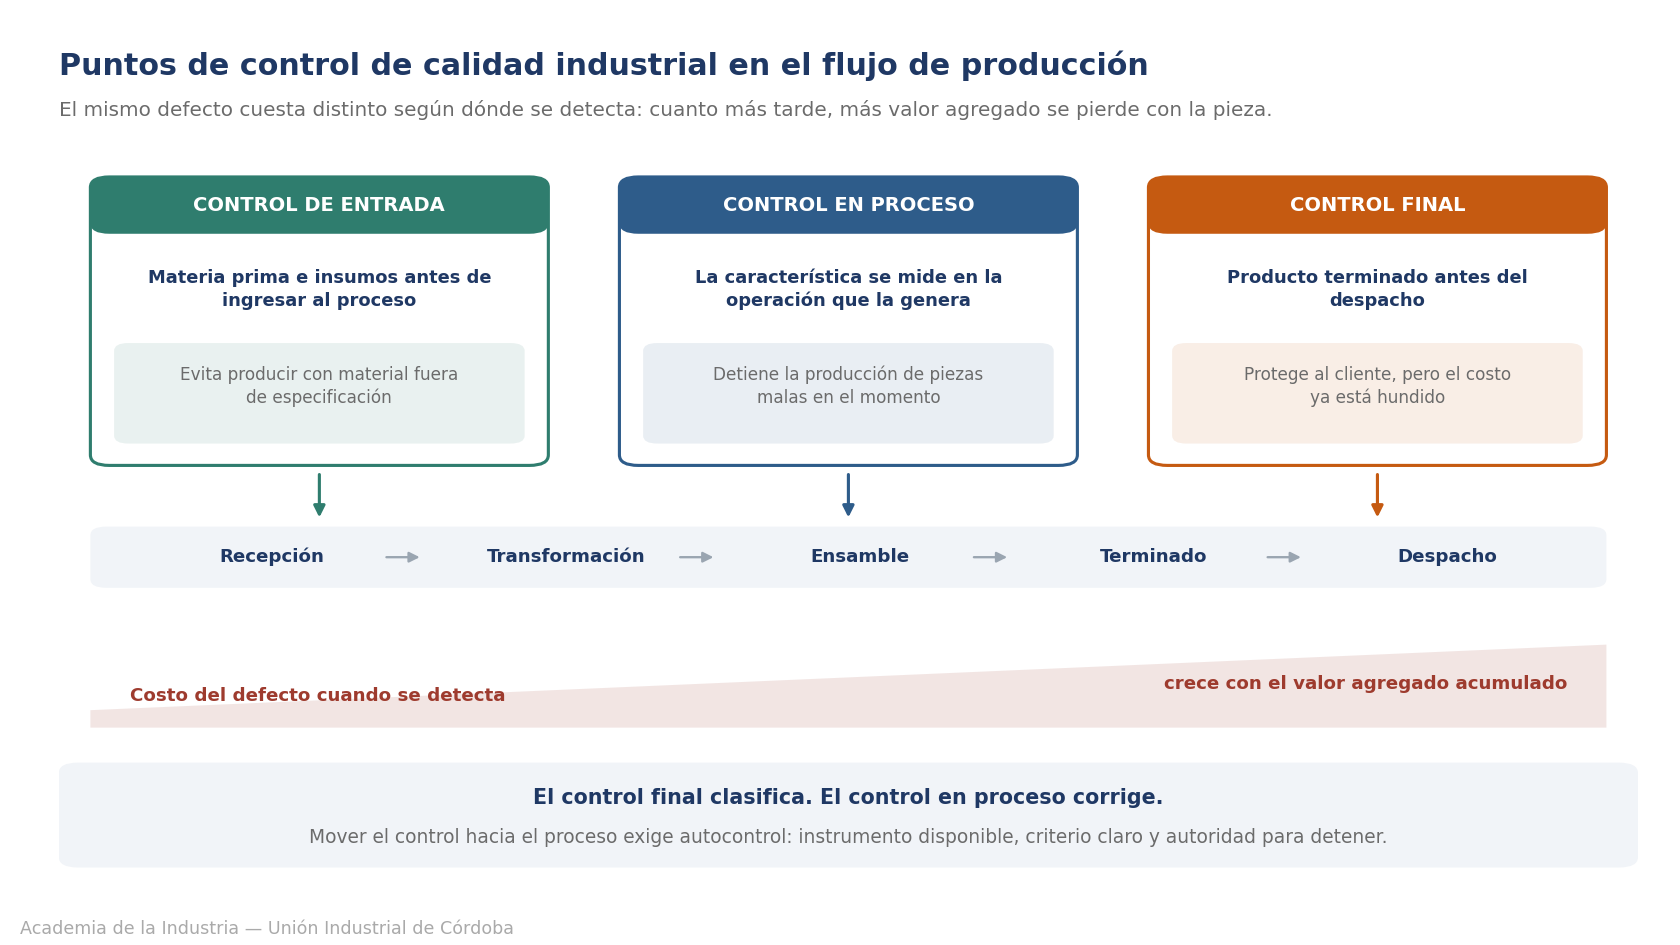
En el control de calidad industrial, la ubicación del punto de control decide cuánto cuesta el defecto cuando aparece. La regla práctica es simple: cuanto más tarde se detecta, más caro resulta, porque el valor agregado acumulado se pierde completo.
- Control de entrada: verifica materia prima e insumos antes de que ingresen al proceso. Evita producir con material fuera de especificación y permite reclamar al proveedor con evidencia.
- Control en proceso: mide la característica mientras la pieza se está transformando, en la operación donde se genera. Es el que más capacidad recupera, porque detiene la producción de piezas malas en el momento.
- Control final: verifica el producto terminado antes de despacharlo. Protege al cliente pero no evita la pérdida: cuando actúa, el costo ya está hundido.
Por qué el control en proceso rinde más que el control final
Un control final que rechaza una pieza informa que algo salió mal en algún punto del flujo, sin precisar dónde ni cuándo. Un control en proceso que detecta una deriva señala la operación exacta y permite corregir antes de producir el lote completo. El primero clasifica; el segundo corrige.
Mover el control de calidad industrial hacia el proceso tiene una condición: el operario tiene que poder medir y decidir en su puesto. Eso se llama autocontrol y exige instrumento disponible, criterio claro y autoridad para detener. Sin las tres cosas, el punto de control existe en el procedimiento y no en la planta. El recorrido que permite ver si eso ocurre de verdad es el de un Gemba Walk industrial para detectar pérdidas en planta.
Herramientas básicas de control de calidad industrial en planta
No hace falta un arsenal estadístico para empezar con el control de calidad industrial. Estas seis herramientas cubren las situaciones más frecuentes de una planta y todas se pueden aplicar con lo que ya existe en el puesto.
- Inspección por atributos: clasifica la pieza como conforme o no conforme, sin medir un valor. Es rápida y requiere criterio visual claro, idealmente con una muestra patrón a la vista.
- Inspección por variables: mide un valor numérico —diámetro, peso, espesor— y lo compara contra la tolerancia. Aporta más información porque muestra la distancia al límite, no solo si lo cruzó.
- Muestreo: verifica una fracción del lote según un plan definido, en lugar de inspeccionar el ciento por ciento. Se usa cuando el ensayo es destructivo o el volumen lo hace inviable.
- Control estadístico de proceso: sigue la variabilidad del proceso en el tiempo para distinguir las variaciones normales de las que indican un desvío real.
- Cartas de control: grafican esa variabilidad con límites calculados a partir del propio proceso. Permiten reaccionar ante una tendencia antes de que aparezca la pieza fuera de tolerancia.
- Hoja de verificación en el puesto: registra qué se controló, cuándo y con qué resultado. Es el insumo sin el cual ninguna de las anteriores se puede sostener.
Reaccionar o anticipar: la decisión que define el control de calidad industrial
Acá se juega la madurez del control de calidad industrial. Una carta de control bien usada muestra que el proceso se está desplazando aunque todas las piezas todavía estén dentro de tolerancia. Esa es la señal valiosa: permite ajustar antes del rechazo. Reaccionar ante cada punto individual, en cambio, introduce variabilidad adicional al corregir ruido normal del proceso. El cuerpo técnico de ASQ desarrolla en detalle cuándo corresponde intervenir y cuándo no.
Cuánto cuesta realmente la mala calidad
El costo de la no calidad es el argumento económico del control de calidad industrial: la suma de todo lo que la organización gasta por no haber hecho bien el producto la primera vez. Casi nunca está consolidado en un solo lugar, y por eso se subestima de forma sistemática.
No existe un porcentaje de referencia aplicable a cualquier planta: depende del proceso, del valor del producto y de la madurez del sistema. Lo que sí puede hacerse en cualquier operación es construir el número propio sumando estos conceptos:
- Costos de falla interna: scrap, retrabajo, reprocesos, tiempo de máquina consumido en producir piezas malas y en volver a producirlas.
- Costos de falla externa: reclamos, devoluciones, notas de crédito, fletes de reposición y horas dedicadas a gestionar el problema con el cliente.
- Costos de evaluación: inspección, ensayos, instrumentos y su calibración, horas de personal dedicadas a verificar.
- Costos de prevención: definición de estándares, capacitación, mantenimiento de equipos de medición, diseño de controles.
- Costo de oportunidad: la capacidad de planta que se usó para producir lo que después se descartó.
El último concepto es el que convierte la discusión de calidad en una discusión de capacidad, y es el puente con los indicadores que la planta ya sigue. El factor calidad del OEE y su cálculo por factores mide exactamente eso: qué proporción de lo producido salió bien a la primera. Esta nota explica cómo se determina si una pieza es buena; aquella explica cuánta capacidad se pierde cuando no lo es. El resto de los indicadores de planta está en el framework de KPIs industriales.
Checklist para ordenar el control de calidad industrial de una línea
- Características críticas identificadas, con su especificación y tolerancia escritas.
- Punto de control definido para cada una: entrada, proceso o final.
- Método de medición acordado, con instrumento asignado y calibración vigente.
- Frecuencia de control establecida y registrada en el puesto.
- Criterio de aceptación y rechazo conocido por los tres turnos.
- Autoridad para detener definida: quién puede parar y en qué condición.
- Destino del producto no conforme establecido, con registro de la causa.
- Revisión periódica de los registros, no solo su archivo.
Qué capacidades necesita el equipo para sostener el control en planta
Un sistema de control de calidad industrial bien diseñado se degrada si quienes lo ejecutan no entienden por qué miden lo que miden. Las capacidades que lo sostienen son concretas y entrenables.
- Lectura e interpretación de especificaciones y tolerancias.
- Uso correcto de instrumentos de medición y nociones de calibración.
- Criterio para distinguir variación normal de desvío del proceso.
- Construcción y lectura de cartas de control.
- Registro disciplinado y análisis posterior de los datos relevados.
- Vínculo entre el dato del control de calidad industrial y el indicador de planta que lo refleja.
Esa última capacidad es la que convierte el control en gestión: cuando el equipo puede conectar un rechazo con el indicador que se movió, la conversación deja de ser sobre piezas y pasa a ser sobre proceso. Los marcos de pérdidas y flujo de Lean Enterprise Institute ofrecen el encuadre para esa lectura, y el recorrido formativo completo del área está en el Certificado en Productividad y Eficiencia Industrial de Academia de la Industria, la propuesta formativa de la Unión Industrial de Córdoba.
Si el objetivo es que el equipo de planta defina qué medir, dónde medirlo y cómo leer el resultado con un criterio común, el próximo paso es conocer el Curso en Monitoreo de KPIs y Control de Procesos Industriales. El resto de la oferta formativa está disponible en la tienda de Academia de la Industria.