El mantenimiento predictivo industrial conviene en activos críticos, con modo de falla progresivo, alto costo de parada y datos de condición disponibles: vibración, temperatura, consumo o historial de intervenciones. En activos de bajo impacto o con falla súbita, un plan preventivo bien ejecutado rinde más. La decisión se toma por criticidad y costo de parada, no por tecnología.
Ese orden es el que suele invertirse. La conversación empieza por los sensores y la plataforma, y recién después aparece la pregunta de qué activo justifica instrumentarse. El resultado típico es una instalación piloto sobre el equipo más accesible, que casi nunca es el que detiene la planta.
Qué es el mantenimiento predictivo industrial
Es la estrategia que determina cuándo intervenir un activo a partir de su condición real, medida con datos, en lugar de hacerlo por calendario o después de la falla. El objetivo no es evitar toda falla: es anticiparla con tiempo suficiente para planificar la intervención.
Esa anticipación tiene un nombre operativo y es el concepto que decide si la estrategia sirve: el intervalo entre el momento en que la degradación se vuelve detectable y el momento en que el activo falla. Si ese intervalo es de semanas, hay margen para comprar el repuesto y programar la parada. Si es de minutos, el dato llega tarde aunque el sistema funcione perfecto.
Falla progresiva frente a falla súbita
Un rodamiento que se degrada emite señales crecientes de vibración y temperatura durante un período prolongado: es una falla progresiva y es el terreno natural de esta estrategia. Un fusible que se corta o un componente electrónico que deja de funcionar no anuncian nada: son fallas súbitas y ningún sensor las anticipa.
Clasificar los modos de falla de cada activo crítico en progresivos y súbitos es el primer filtro, y descarta buena parte de los casos antes de evaluar tecnología alguna.
Correctivo, preventivo y mantenimiento predictivo industrial: en qué se diferencian
El mantenimiento predictivo industrial es una de tres estrategias que conviven en cualquier planta, y ninguna reemplaza a las otras. La pregunta correcta no es cuál adoptar, sino qué activo va en cada categoría.
| Estrategia | Cuándo se interviene | Dónde encaja mejor | Su costo oculto |
| Correctivo | Después de la falla | Activos de bajo impacto, con repuesto disponible y reemplazo rápido | La parada llega cuando llega, sin aviso |
| Preventivo | Por calendario o por horas de uso | Activos con desgaste conocido y regular, o con exigencia normativa | Se cambian piezas con vida útil remanente |
| Predictivo | Cuando la condición medida lo indica | Activos críticos con falla progresiva y alto costo de parada | Instrumentación, análisis y gente formada para interpretarlo |
El error más frecuente es tratar al mantenimiento predictivo industrial como la evolución natural de los otros dos, cuando en realidad es una opción más cara que solo se justifica donde la parada duele. Una planta madura tiene las tres estrategias asignadas a conciencia, no una sola aplicada a todo.
Qué datos y sensores necesita el mantenimiento predictivo industrial
Cada técnica de monitoreo detecta un conjunto de modos de falla y es ciega al resto. Elegir la técnica es elegir qué falla se quiere anticipar, no comprar capacidad genérica de medición.
- Análisis de vibración: detecta desbalanceo, desalineación, holguras y degradación de rodamientos en equipos rotantes. Es la técnica más madura para motores, bombas, ventiladores y reductores.
- Termografía y temperatura: identifica puntos calientes en tableros, conexiones eléctricas, rodamientos y aislaciones. Rápida de implementar y muy visual para justificar la intervención.
- Análisis de aceite: revela contaminación, degradación del lubricante y partículas de desgaste que indican qué componente interno se está deteriorando.
- Consumo eléctrico y firma de corriente: detecta esfuerzo anormal del motor sin intervenir el equipo, aprovechando instrumentación que en muchas plantas ya existe.
- Ultrasonido: localiza fugas de aire comprimido y gases, y descargas eléctricas parciales, antes de que sean audibles o visibles.
- Historial de intervenciones y modos de falla: el dato más barato y el más ignorado. Sin él, ninguna técnica anterior sabe qué está buscando.
El historial vale más que el sensor
Un programa de mantenimiento predictivo industrial que arranca sin registro de qué falló, cuándo y por qué, instrumenta a ciegas. El historial es lo que permite identificar qué modos de falla se repiten, cuáles detienen la producción y cuáles se resolvieron solos. Ordenarlo no requiere inversión: requiere disciplina de registro en el sistema de gestión de mantenimiento.
Esa misma exigencia de definiciones, responsables y calidad del dato es la que describe la nota sobre cómo preparar los datos antes de escalar la IA, y se aplica igual cuando el dato es una medición de condición.
Cómo elegir los activos por criticidad
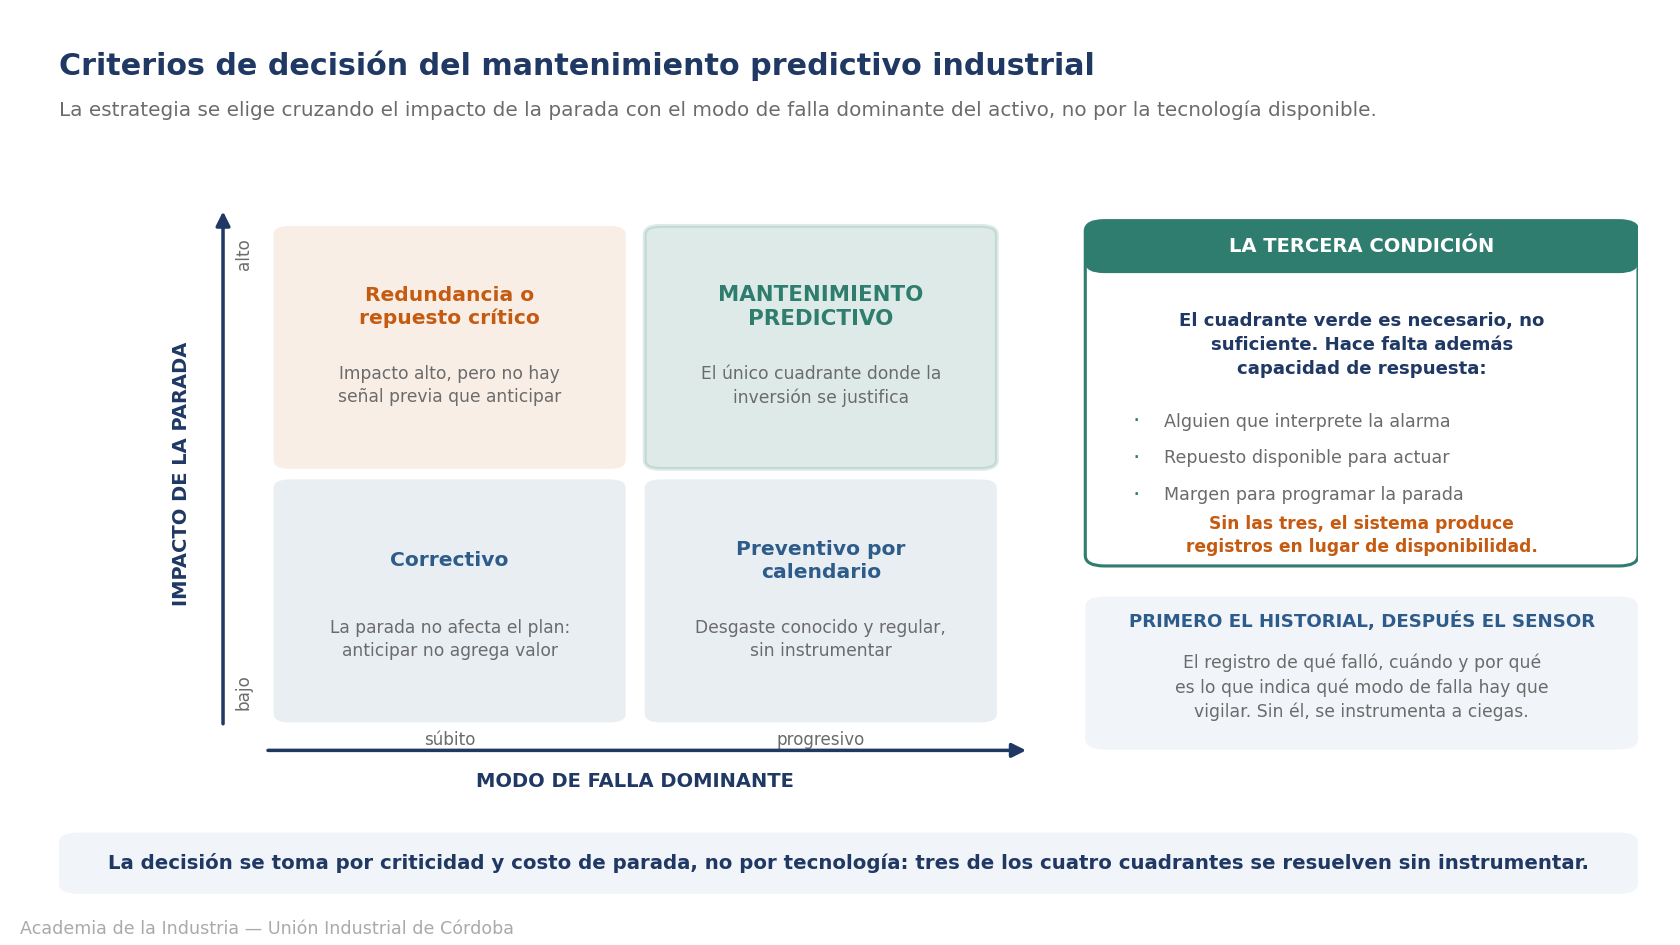
La selección de activos para mantenimiento predictivo industrial se hace con una matriz de criticidad, no por intuición ni por qué equipo es más fácil de instrumentar. Tres variables alcanzan para ordenar la cartera de activos.
- Impacto de la parada: si el activo detiene la línea completa, si tiene redundancia o si solo afecta a un sector.
- Frecuencia de falla: cuántas intervenciones no programadas acumuló en el último período.
- Detectabilidad: si el modo de falla dominante es progresivo y medible con alguna de las técnicas disponibles.
El activo que puntúa alto en las tres es el candidato natural a mantenimiento predictivo industrial. El que puntúa alto en impacto pero tiene falla súbita no se resuelve con sensores: se resuelve con redundancia, con stock de repuesto crítico o con rediseño. Esa distinción es la que evita gastar en instrumentación que no va a anticipar nada.
La pérdida que esto ataca es la de disponibilidad, que es uno de los tres factores del indicador que la planta ya sigue. La nota sobre el OEE y su cálculo por factores explica cómo se mide esa pérdida; esta explica cómo anticipar la falla que la produce. Y el criterio para ordenar una cartera de intervenciones por impacto, que es el mismo razonamiento aplicado a procesos, está en cómo priorizar procesos industriales para automatizar.
Cuándo NO conviene el mantenimiento predictivo industrial
Declarar los límites del mantenimiento predictivo industrial es parte del análisis, y es lo que diferencia una evaluación de un argumento de venta. Hay cuatro situaciones donde esta estrategia no es la respuesta.
Si el modo de falla dominante es súbito, si el activo tiene redundancia, si el repuesto se cambia en minutos o si nadie va a leer la alarma, el dinero rinde más en otro lado.
- Falla súbita sin señal previa: no hay qué anticipar. Corresponde redundancia, stock de repuesto o rediseño del componente.
- Activo de bajo impacto: si la parada no afecta el plan de producción, el correctivo es la opción económicamente razonable.
- Intervención trivial: cuando el reemplazo se resuelve en minutos y el repuesto está disponible, anticipar no agrega valor.
- Sin capacidad de respuesta: si la alarma llega y nadie la interpreta ni hay repuesto para actuar, el sistema produce registros en lugar de disponibilidad.
El cuarto caso es el más caro de todos, porque la inversión ya se hizo. Un programa que detecta desvíos que nadie atiende termina desactivado por descrédito a los pocos meses.
Cómo estimar el retorno antes de invertir
No existe un porcentaje de ahorro del mantenimiento predictivo industrial aplicable a cualquier planta: depende del costo de parada, del modo de falla y de la madurez del equipo. Lo que sí puede construirse en cualquier operación es el número propio, sumando estos conceptos para el activo concreto que se está evaluando:
- Costo de la parada no programada: producción no realizada, mano de obra ociosa, reprogramación del plan y, si corresponde, incumplimiento al cliente.
- Costo de la intervención de urgencia: sobreprecio del repuesto, flete expreso, horas extra y servicio externo.
- Daño secundario: lo que la falla se lleva puesto cuando ocurre sin aviso.
- Ahorro por vida útil recuperada: piezas que el plan preventivo descartaba con remanente.
- Costo del programa: instrumentación, instalación, software, horas de análisis y formación del equipo.
Con esos conceptos, la evaluación se vuelve la misma que la de cualquier proyecto de inversión y se compara contra las demás iniciativas que compiten por el mismo presupuesto, con el método de evaluación de proyectos industriales. Los relevamientos de operaciones de McKinsey y los marcos de alcance de la automatización de Gartner ofrecen el encuadre conceptual; los números concretos son siempre de cada planta.
Prueba acotada de mantenimiento predictivo industrial antes de escalar
Conviene empezar por un activo crítico, una técnica de monitoreo y un criterio de éxito definido antes de arrancar: qué desvío se espera detectar, con cuánta anticipación y contra qué referencia se va a comparar. Una prueba sin criterio previo siempre termina en una discusión sobre si funcionó.
Qué capacidades necesita el equipo de mantenimiento
La tecnología se compra; la capacidad de interpretarla no. Un programa de mantenimiento predictivo industrial sin equipo formado queda operando como un sistema de alarmas que nadie sabe traducir en una orden de trabajo.
- Análisis de modos de falla de los activos críticos de la planta.
- Lectura e interpretación de las técnicas de monitoreo aplicadas.
- Construcción y mantenimiento de la matriz de criticidad.
- Definición de umbrales de alarma y revisión periódica de esos umbrales.
- Traducción del desvío detectado en una intervención planificada.
- Registro disciplinado en el sistema de gestión de mantenimiento.
La última capacidad es la que sostiene a todas las demás: sin registro, el programa pierde la memoria que lo hace mejorar. Los informes de contexto sectorial de la International Federation of Robotics ubican la preparación del equipo, y no la tecnología disponible, como el factor que decide el resultado. El recorrido formativo completo del área está en el Certificado en Automatización Inteligente de Procesos Industriales de Academia de la Industria, la propuesta formativa de la Unión Industrial de Córdoba.
Si el objetivo es que el equipo de mantenimiento pueda decidir qué activos instrumentar y traducir los datos de condición en intervenciones planificadas, el próximo paso es conocer el Curso en Automatización Industrial e Inteligencia Artificial. El resto de la oferta formativa está disponible en la tienda de Academia de la Industria.