Cuáles son las seis grandes pérdidas de producción
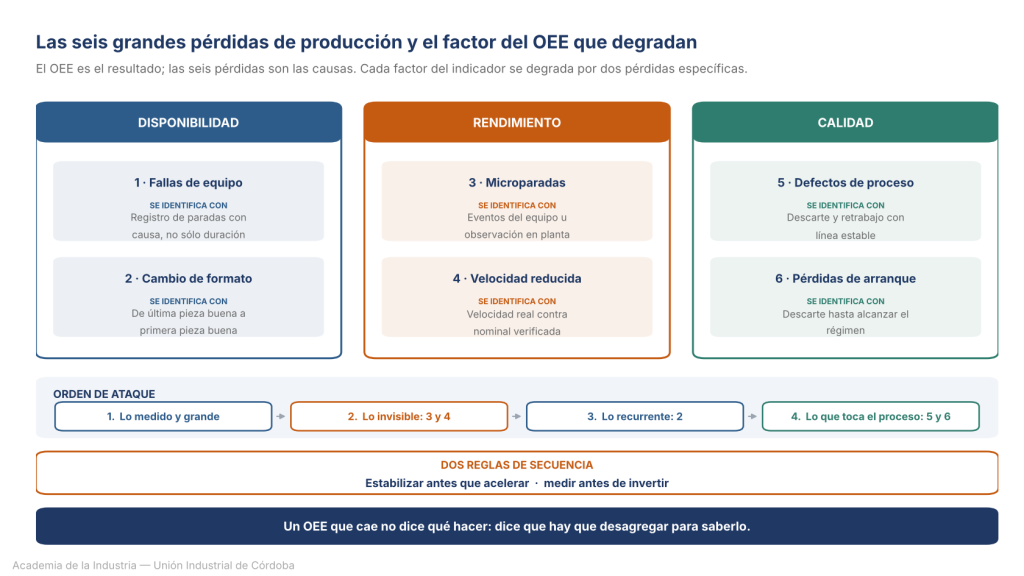
Las seis grandes pérdidas de producción son fallas de equipo y preparación o cambio de formato, que afectan la disponibilidad; microparadas y velocidad reducida, que afectan el rendimiento; y defectos de proceso y pérdidas de arranque, que afectan la calidad. Juntas explican la diferencia entre la capacidad teórica de una línea y la producción buena que realmente entrega.
- Fallas de equipo. Paradas no programadas por avería, de duración significativa y con intervención de mantenimiento. Afectan la disponibilidad.
- Preparación y cambio de formato. Tiempo entre la última pieza buena de una corrida y la primera de la siguiente, incluidos los ajustes. Afectan la disponibilidad.
- Microparadas. Detenciones breves que resuelve el propio operario sin llamar a mantenimiento: un atasco, un sensor sucio, una pieza mal posicionada. Afectan el rendimiento.
- Velocidad reducida. La línea funciona por debajo de su velocidad nominal, de forma sostenida y muchas veces deliberada. Afecta el rendimiento.
- Defectos de proceso. Producto fuera de especificación durante la operación estable, incluidos los retrabajos. Afectan la calidad.
- Pérdidas de arranque. Producto descartado mientras el proceso se estabiliza después de un arranque o un cambio. Afectan la calidad.
Cómo se relacionan las seis grandes pérdidas de producción con el OEE
El OEE es un resultado; las seis grandes pérdidas de producción son las causas. El indicador multiplica disponibilidad, rendimiento y calidad, y cada factor se degrada por dos pérdidas específicas. Por eso un OEE que cae no dice qué hacer: dice que hay que mirar más abajo.
Delimitación frente a la nota del indicador. El cálculo del OEE, con sus tres factores, su fórmula y los errores más comunes al armarlo, está en cómo se calcula el OEE paso a paso. Esta nota no repite ese cálculo: toma el indicador como dado y desagrega las pérdidas que lo explican, para decidir sobre cuál intervenir primero. Si el OEE de la línea todavía no está medido, conviene empezar por ahí.
La relación es directa: fallas y cambios de formato se restan del tiempo disponible; microparadas y velocidad reducida hacen que ese tiempo produzca menos; defectos y arranque hacen que parte de lo producido no sirva. La norma de indicadores de manufactura ISO 22400 define con precisión cada uno de esos tiempos y evita que dos plantas llamen distinto a lo mismo.
Pérdidas de disponibilidad: fallas y cambios de formato
De las seis grandes pérdidas de producción, estas dos son las más visibles y las primeras que se registran. También reciben más atención, aunque no siempre sean las que más cuestan.
Fallas de equipo
Una falla se registra bien cuando queda asentada su causa, no sólo su duración. Un registro que dice sólo «parada mecánica» permite sumar tiempo pero no mejorar nada, porque no identifica el modo de falla ni el componente. El registro útil nombra qué falló, en qué equipo y por qué, y es la base para decidir si ese activo justifica monitoreo de condición y mantenimiento anticipado o un plan preventivo.
Preparación y cambio de formato
El error habitual es medir sólo el tiempo de máquina parada. El criterio correcto va de la última pieza buena de una corrida a la primera de la siguiente, e incluye los ajustes hasta estabilizar. Medido así, el número suele ser mayor que el del tablero, y esa diferencia es la oportunidad: buena parte del tiempo de cambio se convierte en tareas preparatorias hechas con la línea andando.
Pérdidas de rendimiento: microparadas y velocidad reducida
Son las menos registradas de las seis grandes pérdidas de producción y, con frecuencia, las que más capacidad consumen. Nadie las ve porque ninguna dura lo suficiente como para llamar la atención.
Microparadas: por qué casi nunca se registran
Una microparada se resuelve antes de que valga la pena anotarla. El operario destraba, limpia el sensor, reacomoda la pieza y sigue; repetido muchas veces en un turno, ese gesto se vuelve parte del trabajo y deja de percibirse como pérdida. El resultado es un hueco sistemático entre lo que el tablero dice y lo que la línea entrega.
Hacerlas visibles exige método, no más esfuerzo del operario. Hay dos vías: tomar el dato del equipo, cuando el control registra las detenciones por sí solo, u observar en planta durante algunas corridas con alguien dedicado a contar y clasificar. Eso último es qué buscar en un recorrido de planta para detectar pérdidas.
Velocidad nominal frente a velocidad real
Es la pérdida más cómoda de todas, porque nadie la reclama: la línea anda, no hay alarma y el turno transcurre sin incidentes. Sus causas son conocidas —desgaste, materia prima fuera de rango, un ajuste que alguien bajó para evitar atascos y nunca volvió a subir— y casi siempre alguien sabe cuál es. El problema es que esa información no está en ningún registro.
Conviene revisar qué se tomó como velocidad nominal. Si es la de catálogo y la línea nunca la alcanzó con el producto real, el indicador mostrará una pérdida permanente que no se puede recuperar, y eso desacredita la medición completa.
Pérdidas de calidad: defectos de proceso y de arranque
Las dos últimas de las seis grandes pérdidas de producción se confunden seguido y responden a causas distintas. El defecto de proceso aparece con la línea estabilizada y suele indicar una variable fuera de control o una especificación mal ajustada. La de arranque ocurre mientras el proceso llega a régimen y es esperable: lo que no lo es, es que nadie sepa cuánto dura esa transición ni cuánto producto consume.
Separarlas cambia la acción. El defecto de proceso se ataca con control del proceso, terreno de cómo se aplica el control de calidad en planta. La de arranque se ataca reduciendo la cantidad de arranques o acortando la estabilización, lo que la conecta con el cambio de formato. Conviene además contabilizar el retrabajo como pérdida de calidad aunque el producto se venda: consumió capacidad dos veces.
Cómo medir las seis grandes pérdidas de producción con los datos del turno
No hace falta un sistema nuevo. Hace falta que el registro de paradas tenga una clasificación cerrada, que todos usen igual, y que mapee exactamente a las seis categorías.
Mínimo viable de registro por turno. Una lista cerrada de causas de parada, sin opción «otros» abierta · Hora de inicio y fin de cada parada, no la duración estimada después · Cambios de formato medidos de última pieza buena a primera pieza buena · Conteo de microparadas, aunque sea por muestreo · Producción buena y descartada, separando arranque de proceso estable
El rol del operario en el registro
Ningún registro sobrevive si el operario no entiende para qué sirve o sospecha que el dato se usará para evaluarlo. La solución no es insistir: es devolver el resultado. Cuando el turno ve que lo que anotó se convirtió en un cambio concreto —un repuesto en stock, un ajuste de la guía que causaba el atasco— el registro mejora solo. Cuando no pasa nada, se degrada y vuelve a llenarse con «otros».
En qué orden conviene atacarlas
El orden de ataque de las seis grandes pérdidas de producción no se decide por el tamaño sino por la relación entre impacto y esfuerzo.
Primero, lo que ya está medido y es grande: si el registro de fallas muestra un equipo concentrando las paradas, ahí hay una acción clara. Segundo, lo invisible pero sospechado: las microparadas y la velocidad reducida suelen esconder más capacidad que cualquier otra, y medirlas no cuesta inversión. Tercero, lo recurrente: los cambios de formato se mejoran con método y el resultado se sostiene. Cuarto, lo que exige intervenir el proceso: defectos y arranque necesitan análisis técnico y cambios de parámetros.
Hay además dos criterios de secuencia. Estabilizar antes que acelerar: subir la velocidad de una línea con microparadas frecuentes las multiplica. Y medir antes de invertir: muchas plantas descubren que la pérdida mayor no era la que iban a atacar con una compra. Lo que relevan los trabajos de McKinsey sobre mejora operativa coincide: la capacidad que se recupera ordenando lo existente suele superar a la que se compra.
Es, en el fondo, la lógica Lean aplicada a una línea: identificar lo que no agrega valor antes de sumar recursos, tal como ordena la definición de Lean del Lean Enterprise Institute.
Preguntas frecuentes sobre las seis grandes pérdidas de producción
¿Cuáles son las seis grandes pérdidas de producción?
Fallas de equipo y preparación o cambio de formato, que afectan la disponibilidad; microparadas y velocidad reducida, que afectan el rendimiento; y defectos de proceso y pérdidas de arranque, que afectan la calidad. Juntas explican la diferencia entre la capacidad teórica de una línea y la producción buena que realmente entrega.
¿Cómo se relacionan las seis grandes pérdidas de producción con el OEE?
El OEE es el resultado y las seis pérdidas son las causas. El indicador multiplica disponibilidad, rendimiento y calidad, y cada uno de esos tres factores se degrada por dos pérdidas específicas. Por eso un OEE que cae no indica qué hacer: indica que hay que desagregar para saberlo.
¿Qué es una microparada y por qué casi nunca se registra?
Es una detención breve que el propio operario resuelve sin llamar a mantenimiento: un atasco, un sensor sucio, una pieza mal posicionada. No se registra porque se resuelve antes de que parezca que vale la pena anotarla, y repetida muchas veces en un turno deja de percibirse como pérdida.
¿Cómo se mide el tiempo de cambio de formato?
De la última pieza buena de una corrida a la primera pieza buena de la siguiente, incluidos todos los ajustes hasta que el proceso queda estable. Medir sólo el tiempo de máquina parada subestima la pérdida y oculta la parte que se puede convertir en tareas preparatorias con la línea andando.
¿Por dónde conviene empezar a atacarlas?
Por lo que ya está medido y es grande; después por lo invisible pero sospechado —microparadas y velocidad reducida, que se miden sin inversión—; luego por lo recurrente, como los cambios de formato; y por último por lo que exige intervenir el proceso. Siempre estabilizando antes de acelerar.
Próximo paso
Si el diagnóstico es que el OEE ya se mide pero nadie sabe cuál de las seis grandes pérdidas de producción lo está arrastrando, el recorrido completo —registro, desagregación y priorización— está en el Curso en Optimización de Procesos Productivos de Academia de la Industria, la propuesta formativa de la Unión Industrial de Córdoba.
Si la decisión involucra al equipo completo de planta, corresponde qué certificado en productividad elegir para el equipo. En el listado completo de programas de la academia está el resto de la oferta.