Cómo se identifican los cuellos de botella en producción y cuál es la restricción real
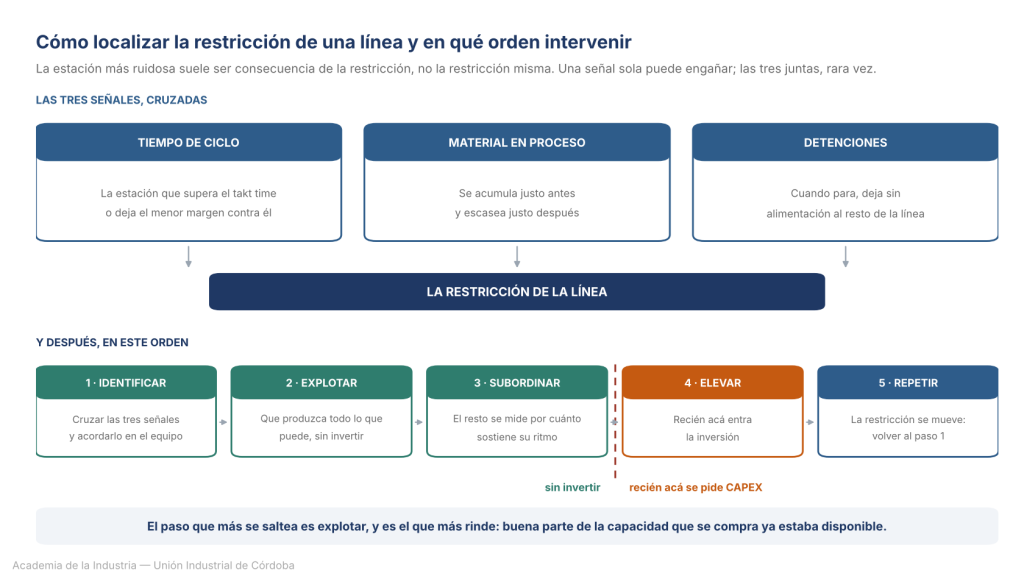
Los cuellos de botella en producción se identifican cruzando tres señales: la estación con mayor tiempo de ciclo respecto del takt time, la que acumula material en proceso aguas arriba y la que deja sin alimentación al resto cuando se detiene. La percepción del turno no alcanza: la estación más ruidosa suele ser consecuencia de la restricción, no la restricción misma.
Esta nota forma parte de Lo que el Coloquio nos dejó, la serie con la que Academia de la Industria desarrolla durante noviembre los temas que se repitieron en el 18.º Coloquio Industrial de la Unión Industrial de Córdoba: productividad y costos, inteligencia artificial, y talento y competitividad.
Por qué la estación más ruidosa casi nunca es la restricción
En toda planta hay una estación que se queja: pide gente, horas extra, una máquina nueva, y lo pide con argumentos. El ruido mide presión percibida, no capacidad limitante: una estación puede estar desbordada porque la restricción está aguas abajo y le devuelve trabajo, o porque aguas arriba le entregan lotes desparejos.
La consecuencia es cara. Los cuellos de botella en producción no se resuelven invirtiendo donde se escucha el reclamo: la línea sigue entregando lo mismo y, meses después, el problema reaparece en otro punto. Una restricción no resuelta no desaparece porque se compre capacidad en el lugar equivocado: sigue donde estaba.
Qué resuelve esta nota y qué resuelven las otras dos. Son tres piezas vecinas y conviene distinguirlas. Cómo se calcula el OEE y qué mide cada factor entrega el indicador que dice cuánta capacidad efectiva tiene un equipo. Las seis pérdidas que explican un OEE bajo desagrega las causas de esa diferencia. Esta nota responde una pregunta distinta y previa a la inversión: de todas las estaciones de la línea, cuál manda sobre el resultado del conjunto y qué conviene hacer con ella.
Cómo localizar los cuellos de botella en producción con los datos que ya tiene la planta
Localizar los cuellos de botella en producción no exige un estudio nuevo. Las tres señales se construyen con registros que la planta ya genera, y lo que importa es cruzarlas: una sola puede engañar, las tres juntas rara vez.
Tiempo de ciclo por estación frente al takt time
El takt time es el ritmo al que hay que entregar para cumplir la demanda: el tiempo disponible dividido por las unidades requeridas. Medido el ciclo real de cada estación, la restricción candidata es la que lo supera o la que menos margen deja. Dos precauciones: se mide en condiciones normales, no en la mejor corrida, y se mide varias veces, porque una estación con alta variabilidad puede restringir más que otra con peor promedio.
Dónde se acumula el material en proceso
Es la señal más barata y la más honesta: no depende de ningún sistema. El material se acumula inmediatamente antes de la restricción y escasea inmediatamente después. Recorrer la línea mirando dónde hay pila y dónde hay vacío ubica el punto en una sola vuelta. Esa lectura es parte de cómo se recorre la planta para ver lo que los datos no muestran, y conviene hacerla en distintos momentos del turno.
Disponibilidad y microparadas en la estación crítica
Muchos cuellos de botella en producción no se ven en el tiempo de ciclo: una estación con buen ciclo nominal puede ser la restricción si se detiene seguido. Acá es donde el registro de paradas aporta lo que la observación no ve: microparadas frecuentes, esperas por cambio de herramienta, falta de material. Para que esos tiempos signifiquen lo mismo en toda la planta conviene apoyarse en las definiciones de tiempos y capacidad de la norma ISO 22400, que evitan que cada sector llame distinto a lo mismo.
Explotar, subordinar y elevar: el orden para atacar los cuellos de botella en producción
La teoría de restricciones aporta una secuencia que conviene respetar: los dos primeros pasos no cuestan dinero y suelen resolver buena parte del problema.
- Identificar la restricción. Cruzar las tres señales y acordar en el equipo cuál es la estación que manda. Sin acuerdo explícito, cada área sigue optimizando lo suyo.
- Explotarla. Conseguir que produzca todo lo que puede sin invertir: que no pare por falta de material ni de operario, que no procese piezas que después se descartan ni se use para tareas que podría hacer otra estación.
- Subordinar el resto a ella. Las demás estaciones dejan de medirse por su producción y pasan a medirse por cuánto sostienen el ritmo de la restricción. Producir de más aguas arriba sólo genera material en proceso.
- Elevarla. Recién acá entra la inversión: más turno, otra máquina, tercerización de una parte. Antes de este paso hay que poder demostrar que los dos anteriores se agotaron.
- Volver al primer paso. Si la restricción se resolvió, hay otra en algún lado. El proceso no termina, se repite.
El paso que más se saltea es el segundo, y es el que más rinde. Lo que releva McKinsey sobre capacidad y productividad en planta apunta en esa dirección: buena parte de la capacidad que se compra ya estaba disponible y se perdía en la forma de operar.
Cuándo conviene invertir en los cuellos de botella en producción y cuándo no
Elevar la restricción es la única decisión del método que cuesta dinero, y por eso es la que más criterio pide.
Cuánto vale una hora de la restricción
Los valores que siguen son inventados y sirven sólo para mostrar el mecanismo de cálculo. No son un dato de mercado ni un valor de referencia.
Una hora perdida en la restricción es una hora perdida en toda la línea, y ése es el número que vuelve defendible cualquier propuesta. Supongamos una línea que entrega 60 unidades por hora cuando la restricción trabaja, con un margen de contribución de 500 pesos por unidad: cada hora detenida cuesta 30.000 pesos de contribución que no se recupera. Con ese número, una inversión chica que evite paradas cortas se justifica sola y una compra grande tiene contra qué compararse.
Secuencia de decisión antes de aprobar un CAPEX
Checklist previo a pedir inversión. ¿Está acordado cuál es la restricción, con las tres señales documentadas? · ¿Se agotaron las acciones de explotación que no cuestan dinero? · ¿Las demás estaciones están subordinadas al ritmo de la restricción? · ¿Está valorizada la hora de la restricción con el margen de contribución real? · ¿Se sabe dónde va a aparecer la próxima restricción y cuánta capacidad adicional tiene ese punto? · ¿La demanda sostiene la capacidad que se va a sumar?
La última pregunta es la que más proyectos debería frenar: si la línea ya entrega más de lo que el mercado absorbe, la restricción no está en la planta y ampliar capacidad sólo agrega costo fijo y stock.
Qué pasa cuando la restricción se mueve
El desplazamiento de los cuellos de botella en producción es la consecuencia esperable del método y no un imprevisto: al resolver una restricción, otra estación pasa a ser la limitante. Planificarlo cambia la conversación con la dirección: permite anticipar el siguiente paso en lugar de explicar por qué la mejora se diluyó.
Restricción de mercado frente a restricción de capacidad
Hay un punto en que los cuellos de botella en producción dejan de estar en la planta y pasan a estar en la demanda. Reconocerlo evita el error más caro del método: elevar capacidad en una línea que ya produce más de lo que se vende. El trabajo de mejora no desaparece, cambia de objetivo: reducir costo, acortar plazos o ganar flexibilidad para series más cortas.
Registro para detectar el desplazamiento
Conviene sostener la medición después de la intervención, no sólo antes. Un registro mensual con el tiempo de ciclo de las estaciones candidatas, más la observación de dónde se acumula el material, alcanza para verlo a tiempo. El enfoque de flujo que sistematiza el Lean Enterprise Institute trabaja sobre esa misma idea: lo que se mira es el recorrido completo del producto, no el rendimiento aislado de cada estación.
Qué capacidades necesita el equipo que gestiona los cuellos de botella en producción
El perfil que gestiona los cuellos de botella en producción cruza medición con decisión económica, y la segunda mitad es la que suele faltar.
Hace falta medir tiempos de ciclo con método y reconocer cuándo la variabilidad importa más que el promedio; leer la acumulación de material como información y no como desorden; valorizar una hora de la restricción con el margen real, que es lo que permite discutir con finanzas; y sostener la disciplina de subordinar el resto de la línea, que va contra el reflejo de que cada estación produzca lo máximo.
Preguntas frecuentes sobre cuellos de botella en producción
¿Cómo se identifican los cuellos de botella en producción?
Cruzando tres señales: la estación con mayor tiempo de ciclo respecto del takt time, la que acumula material en proceso aguas arriba y la que deja sin alimentación al resto cuando se detiene. La percepción del turno no alcanza, porque la estación más ruidosa suele ser consecuencia de la restricción y no la restricción misma.
¿Qué diferencia hay entre takt time y tiempo de ciclo?
El takt time es el ritmo al que hay que entregar para cumplir con la demanda, y resulta de dividir el tiempo disponible por las unidades requeridas. Por su parte, el tiempo de ciclo es lo que tarda realmente cada estación en procesar una unidad. La restricción es la estación cuyo tiempo de ciclo supera el takt time o deja el menor margen contra él.
¿Conviene invertir siempre para elevar la restricción?
No. Antes hay que agotar la explotación, que no cuesta dinero: evitar que la restricción pare por falta de material u operario, que procese piezas que después se descartan o que se detenga en los cambios de turno. La inversión se justifica recién cuando esas acciones están agotadas y la demanda sostiene la capacidad adicional.
¿Por qué la restricción se mueve después de resolverla?
Porque toda línea tiene una estación limitante: al elevar la capacidad de una, la siguiente más ajustada pasa a serlo. Es la consecuencia esperable del método y conviene anticiparla, para presentar el siguiente paso en lugar de explicar por qué la mejora prometida se diluyó.
¿Qué pasa si la restricción está en el mercado y no en la planta?
Entonces ampliar capacidad sólo agrega costo fijo y stock. Cuando la línea ya entrega más de lo que se vende, el trabajo de mejora cambia de objetivo: pasa a ser reducir costo, acortar plazos de entrega o ganar flexibilidad para producir series más cortas.
Próximo paso
Si la línea entrega menos de lo que podría y nadie sabe con certeza dónde están los cuellos de botella en producción, el recorrido completo —medición, localización, explotación y criterio de inversión— está en el Curso en Optimización de Procesos Productivos de Academia de la Industria, la propuesta formativa de la Unión Industrial de Córdoba.
Si la decisión involucra al área completa, corresponde el recorrido de productividad para todo el equipo de planta. En la grilla completa de cursos y certificados está el resto de la oferta.